


Sissejuhatus
Keevitatud terastorud on kaasaegses energeetikas, veemajanduses, munitsipaalhalduses ja ehituskonstruktsioonides kesksel kohal. Mitme sukel-kaarkeevitatud torude kategooria hulgas on SSAW (spiraalvee all keevitatud-kaarkeevitatud terastoru) ja LSAW (pikikeevitatud-kaarkeevitatud terastoru) kaks domineerivat suure-läbimõõduga torulahendust, mida kasutatakse laialdaselt ülemaailmsetes projektides.
Mõlemad kasutavad sukel{0}}kaarkeevitustehnoloogiat, kasutades graanulit räbusti keevituskaare ja sulametalli varjestamiseks, saavutades usaldusväärsed keevisühendused ja kõrge sadestusefektiivsus. Sellegipoolest on tooraine valikus, vormimismehhanismis, keevisõmbluse geomeetrias, jääkpinge jaotuses, mõõtmete tolerantsis, mehaanilises jõudluses, kontrollinõuetes, kulustruktuuris ja rakendatavates tehnilistes stsenaariumides olulisi lünki. Vale valik SSAW ja LSAW vahel toob kaasa torujuhtme rikke või tarbetu kapitali raiskamise varjatud ohu. See artikkel kirjeldab nende peamisi erinevusi tootmise töövoost, tehnilisest jõudlusest, rakendusstandarditest, kulu-efektiivsusest ja praktilisest rakendusest, pakkudes viiteid torujuhtmete projekteerijatele, hankeinseneridele ja projektitöövõtjatele.
1. Põhimõisted ja tootmisprotsessi erinevused
1.1 SSAW terastoru (spiraalselt sukeldatud{0}}kaarkeevitatud toru)
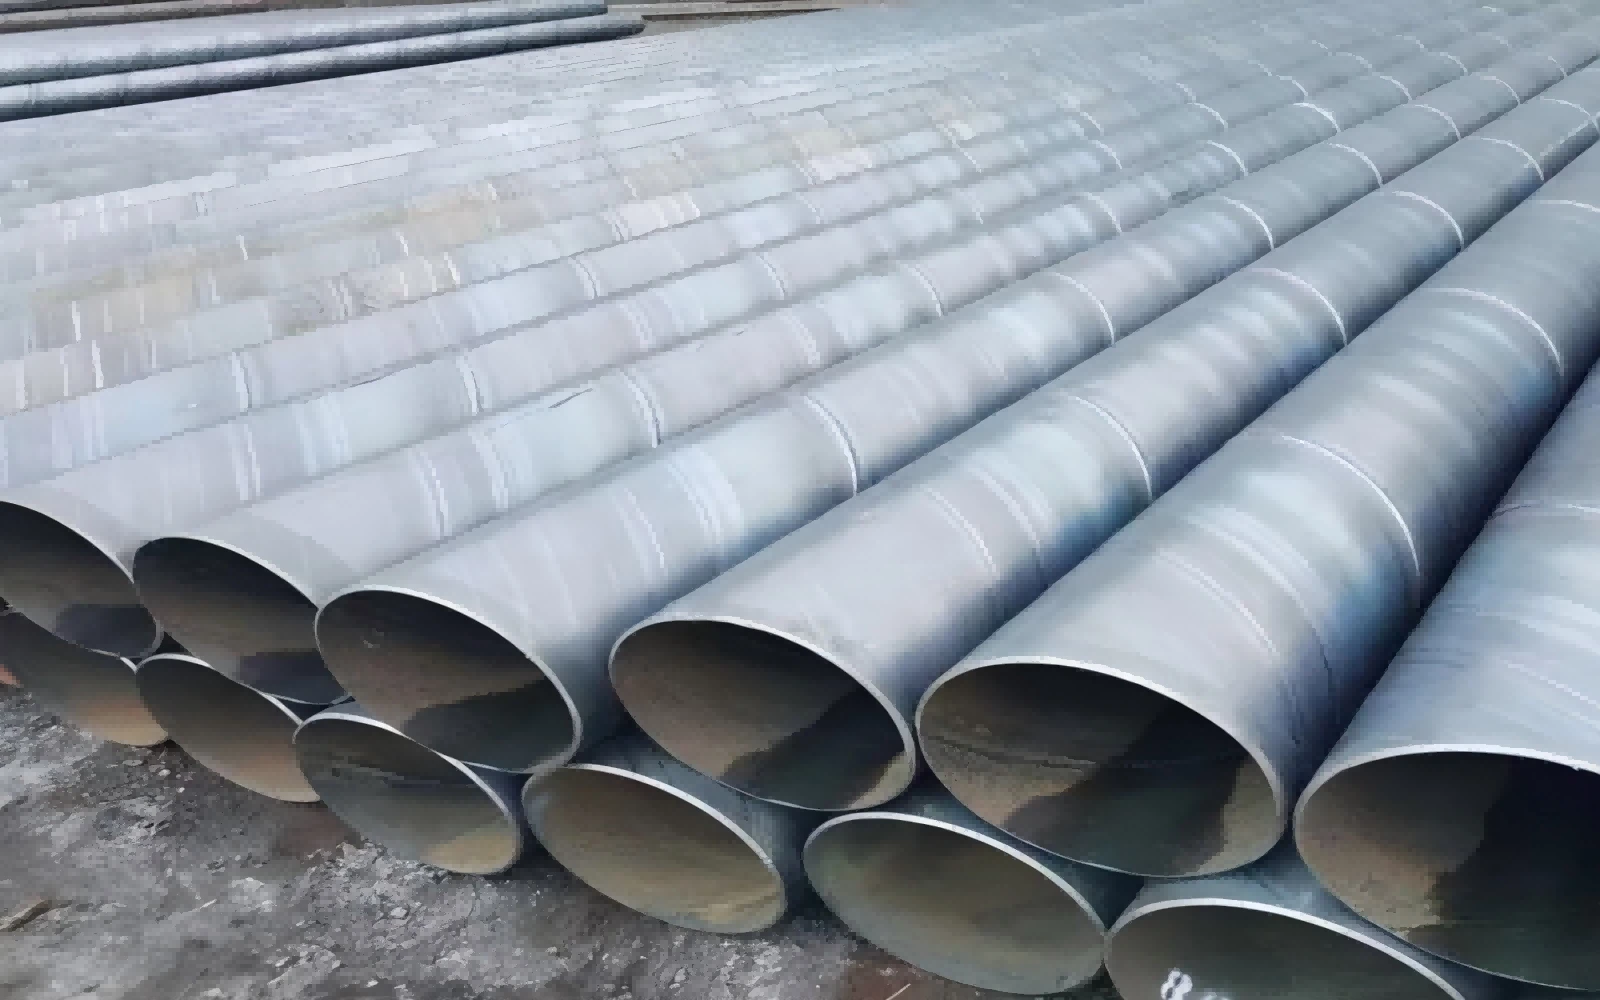
SSAW-toru nimetatakse ka HSAW-ks (Helical Submerged{0}}Arc Welded pipe). Selle tooraineks on diskreetse terasplaadi asemel pidev kuumvaltsitud-terasrull. Kogu tootmisliin töötab pidevas söötmise režiimis. Teraspool läbib lahtikerimise, lamestamise, servade trimmimise ja freesimise. Seejärel juhitakse ribateras vormimisseadmesse toru keskjoone suhtes eelseadistatud spiraalinurga all. Reguleerides seda spiraali nurka, saavad fikseeritud laiusega terasribad toota paindlikult erineva välisläbimõõduga terastorusid, mis on SSAW tootmise kõige silmatorkavam töötlemise eelis.
Pideva spiraalse vormimise ajal viiakse sisemine sukel{0}}kaarkeevitus ja väline sukel{1}}kaarkeevitus sünkroonselt lõpule. Pidev spiraalne keevisõmblus liigub spiraalselt ümber kogu toru korpuse. Pärast keevitamist lõigatakse torud kindla pikkusega vastavalt projekti nõuetele. Järgnevad protseduurid hõlmavad keevisõmbluste hüdrostaatilist testimist, visuaalset kontrollimist ja mittepurustavat katset (NDT).
Kuna SSAW kasutab mähise{0}}põhist pidevat tootmist, on tootmisrütm ühtlane. Spiraalse vormimise protseduur tekitab aga toruseinte sees keeruka jääkpinge. Pealegi on spiraalne keevisõmblus palju pikem kui identse mõõtmega torude pikisuunaline keevisõmblus. Ühe -meetrise torukeha puhul võib SSAW tegelik keevisõmbluse pikkus ulatuda 1,5–3 korda LSAW keevisõmbluse pikkusest, suurendades teoreetiliselt keevitusdefektide, nagu räbu, poorsus ja mittetäielik keevisliine, tekkimise tõenäosust.
1.2 LSAW terastoru (pikisuunaline sukeldatud{0}}kaarkeevitatud toru)
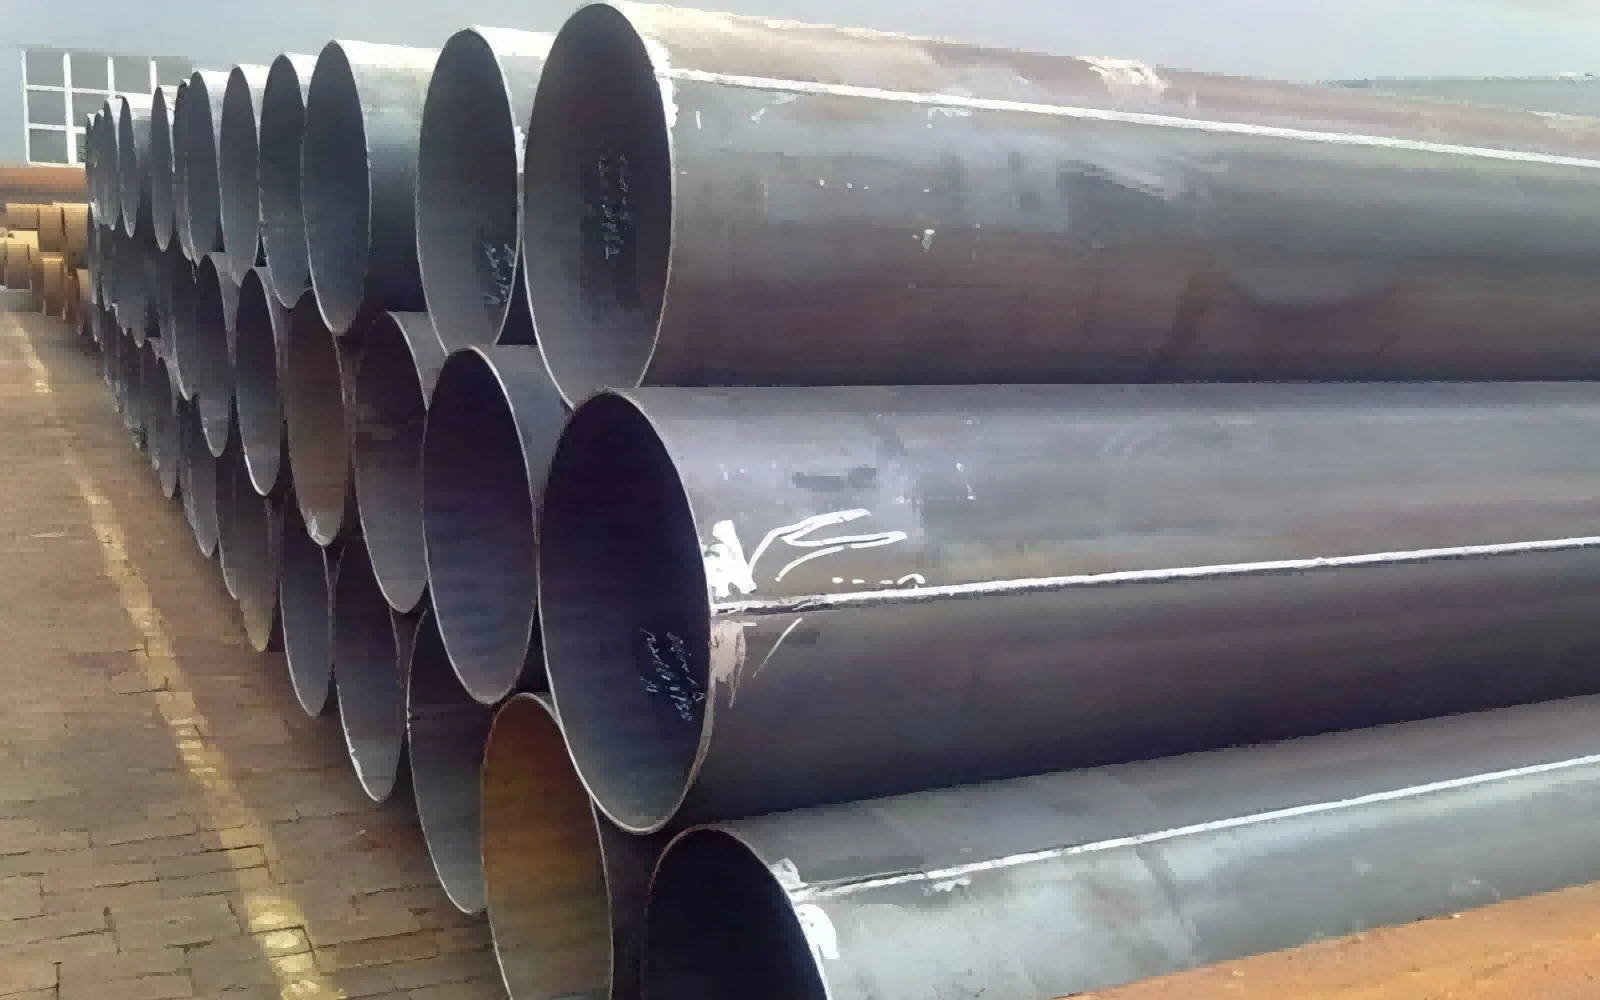
LSAW-toru kasutab toormaterjalina tugevat{0}}üks terasplaati, mitte teraspooli. Kaks peamist vormimistehnoloogiat on UOE ja JCOE globaalses tööstuses. JCOE protsess on populaarsem mõõduka tootmismahu jaoks. Esiteks on terasplaadi mõlemad servad freesitud ja eelnevalt-painutatud, et tagada hea soone geomeetria. Plaadid läbivad järjestikku J-painutamise, C-painutamise ja O-painutamise etapi, painutades tasapinnalised terasplaadid järk-järgult ringikujulisteks torukesteks. Pärast kleepuvat keevitamist tehakse sisemine mitme-traadiga sukel{11}}kaarkeevitus ja väline mitme-traadiga sukelkeevitus-, et moodustada üks sirge pikisuunaline keevisõmblus, mis kulgeb paralleelselt toru teljega.
LSAW tootmise kriitiline protseduur on mehaaniline külmpaisutamine. Kogu toru laiendatakse mehaaniliselt ümbermõõtu, mis kalibreerib välisläbimõõdu, ümaruse ja sirguse ning vabastab suures osas moodustava jääkpinge toru seina sees. Pärast laiendamist rakendatakse rangelt hüdro-testi, ultraheliuuringut, radiograafilist kontrolli ja muid mittepurustavaid uuringuid.
Erinevalt pidevast SSAW-tootmisest kuulub LSAW partii-by-partiipõhisele tootmisele. Iga toru on töödeldud sõltumatust terasplaadist. Keevisõmblus on üks lühike sirge õmblus. Keevituse kvaliteedi jälgimist ja mittepurustavat{5}}kontrolli on lihtsam teostada. LSAW-torude maksimaalset välisläbimõõtu piirab aga ostetud terasplaatide efektiivne laius, millest saab LSAW-toodete üks peamisi tootmispiiranguid.
2. Tooraine ja spetsifikatsioonivahemiku võrdlus
2.1 Tooraine
SSAW: sisendmaterjal on kuumvaltsitud{0}}terasrull. Rullide tootmine piirab maksimaalset saavutatavat seinapaksust. Rullide tarnimine on keskmise paksusega-konkurentsivõimeline. Suure tugevusega-raskete{7}}paksusega mähiste ressursid on ülemaailmsel teraseturul piiratud.
LSAW: sisendmaterjal on lõigatud raskest terasplaadist. Plaadivarustus toetab äärmiselt paksu seina ja{1}}kõrgtugevate torujuhtmete terasliike, nagu X70, X80. Tootjad saavad valida plaadi paksuse, mis vastab täpselt projekti projekteerimisnõuetele, ilma paksuspiiranguteta kuumvaltsimisrulli võimsusest tulenevalt.
2.2 Välisläbimõõdu vahemik
SSAW: tüüpiline OD vahemik 219 mm-3000 mm (8-120 tolli). See suudab ökonoomselt teostada eriti-suure läbimõõduga tootmist, mis on SSAW silmapaistev tugevus. Üks fikseeritud laiusega teraspool võib toota mitut toru läbimõõtu, reguleerides spiraali nurka, pakkudes suure läbimõõduga projektide jaoks suurt paindlikkust tootmises.
LSAW: tüüpiline OD vahemik 406 mm-1626 mm (16-64 tolli). Maksimaalne läbimõõt on piiratud terasplaadi laiusega. Suurema-läbimõõduga LSAW torude saamiseks tuleb tellida eriti laiad terasplaadid, mis tõstavad järsult materjalikulusid ja tööaja survet.
2.3 Seina paksuse mahutavus
SSAW: tavaline seinapaksus 20-25 mm või väiksem. Kui seina paksus ületab selle künnise, muutuvad kuumvaltsitud rullide ressursid napiks, tootmisraskused suurenevad märkimisväärselt ja üldine kulueelis kaob.
LSAW: seina paksus võib ulatuda 50 mm või isegi kõrgemale. LSAW on eelistatud keevitatud torulahendus paksude{2}}seina ja kõrgrõhuga{3}}töötamiseks. Paksu{5}}seinaga raske{6}}terasest plaadid on hõlpsasti saadaval suuremates terasetehastes üle maailma.
2.4 Ühe toru pikkus
SSAW: pidev tootmine toetab pikka ühe toru pikkust kuni 30 meetrit. Torujuhtme ehitamise käigus tekib vähem väljade ümbermõõtu keevisliiteid.
LSAW: piiratud terasplaadi pikkusega, tavaline ühe toru pikkus on 12-18 meetrit. Pikamaa paigaldusprojektide jaoks on vaja rohkem välikeevitusliiteid.
3. Mehaaniline jõudlus, jääkpinge ja mõõtmete täpsus
3.1 Jääkpinge
Jääkpinge mõjutab märkimisväärselt torujuhtme kasutusiga, -stressi-korrosioonivastast-jõudlust ja väsimuskindlust.
SSAW: Keeruline tõmbejääkpinge jääb alles pärast spiraali moodustumist. Isegi pärast hüdrostaatilist katset ei saa osalist vormimispinget täielikult kõrvaldada. Tõmbe jääkpinge suurendab pingekorrosioonipragunemise ohtu, kui torud maetakse söövitavasse pinnasesse koos maa-aluse veega.
LSAW: mehaaniline külm{0}}paisumine vabastab tõhusalt moodustunud jääkpinge. Jääkpingetase püsib madalal ja ühtlaselt toru korpuse vahel jaotunud, parandades oluliselt ohutust pikaajaliseks-maa-aluseks teeninduseks.
3.2 Mõõtmete täpsus
Ümarus, sirgus ja seina{0}}paksuse ühtlus mõjutavad torujuhtme paigaldamise ajal otseselt sobivuse-kvaliteeti ja keevituskvaliteeti.
SSAW: Ovaalid ja sirguse kõrvalekalded on suhteliselt ilmsed. Tüüpiline ovaalsuse tolerants võib ulatuda kuni 1,0% nominaalsest välisläbimõõdust, mida mõjutab pärast vormimist spiraalvedru{2}}tagasiefekt.
LSAW: mehaaniline laienemine tagab suurepärase mõõtmete jõudluse. Ovaalsust saab kontrollida 0,5% piires nominaalsest OD-st. Seina paksus ja ümbermõõdu mõõtmed säilitavad kõrge konsistentsi, lihtsustades põkk-põkkkeevituskonstruktsiooni ja vähendades-töökiirust kohapeal.
3.3 Keevisõmbluse omadus ja defektide oht
SSAW-l on pikk spiraalkeevitus. Keevisõmbluse kogupikkus on suur. Kuigi kasutatakse kaasaegseid automaatseid NDT-seadmeid, muudab spiraalselt kõverdatud rööbastee kontrollimise keerukamaks. Võimalikud keevitusvead levivad mööda pikka spiraalset rada. Kui rakenduvad sisemised survekoormused, lagundab spiraalkeevitus rõnga pinge spiraalinurga all. Kvalifitseeritud tootmise korral vastab SSAW keskmise-rõhuga projekteerimiskriteeriumitele, kuid ei ole optimaalne valik üli-kõrgsurve-kriitiliste magistraalliinide jaoks.
LSAW-l on üks lühike sirge keevisõmblus, mis on paralleelne toru teljega. Sisemisest rõhust tulenev rõngaspinge mõjub keevisõmbluse suhtes risti. Keevituse kontroll on lihtne. Puuduste-juhtimise raskus on palju väiksem. LSAW demonstreerib suurepärast vastupidavust madalal-temperatuuril ja tsüklilist väsimust, mis sobib karmides töökeskkondades, sealhulgas külmades piirkondades, seismilistes tsoonides ja avamereprojektides.
4. Asjakohased tööstusstandardid
Nii SSAW kui ka LSAW vastavad API 5L (nafta- ja maagaasitööstuse-terastoru torujuhtmetranspordisüsteemidele), mis on enim-tunnustatud ülemaailmne torujuhtmestandard. Disainikoodid seavad aga riskialadele{4}}diferentseeritud piirangud.
LSAW-torude jaoks: API 5L, DNV-OS-F101 avamere torujuhtmete jaoks, CSA Z245, EN 10217 ja muud ranged spetsifikatsioonid laialdaselt aktsepteeritud. Projekteerimiskoodid määravad tavaliselt LSAW 1. ja 2. klassi kõrge riskiga piirkondade jaoks: tihedalt asustatud alad, külmad alpipiirkonnad, avamere -meretorustikud, kõrgrõhu{12}}magistraalliinid naftagaasi{13}}edastuseks.
SSAW-torude jaoks: rakendatakse API 5L, ASTM A252 (vaiamistoru), EN 10219 konstruktsioonistandardi, GB/T 5037 alusel madala rõhuga vedeliku transportimiseks. SSAW on lubatud peamiselt 3. ja 4. klassi madala-riskiga tsoonides: hõredalt-asustatud linnaosad, veevarustus, kanalisatsioon, vaiad ja ehituslikud rakendused. Paljud tehnilised spetsifikatsioonid keelavad SSAW kasutuselevõtu{11}}kõrgsurve magistraalliinide jaoks, mis läbivad tihedaid elamupiirkondi.
5. Kulutõhususe-analüüs
Sama nominaalse välis{0}}läbimõõdu spetsifikatsiooni alusel: SSAW näitab silmapaistvat kulueelist suure-läbimõõduga ja keskmise{2}}seina-paksusega stsenaariumide puhul. Pidev mähise{5}tootmine parandab materjali kasutusmäära ja vähendab ühiku tootmiskulusid. Projektide puhul, mis nõuavad suure-läbimõõduga torusid ilma üli-kõrge-surveta, võib SSAW oluliselt vähendada kogu hankeinvesteeringut.
LSAW maksumus on üldiselt 30-50% kõrgem kui samaväärse-läbimõõduga SSAW toru. Kõrgemad kulud tulenevad kallitest rasketest terasplaatidest, diskreetsetest JCOE/UOE-vormimisseadmete investeeringutest, külm-laiendusprotsessist ja rangematest -ülevaatusprotseduuridest. Sellegipoolest kompenseerivad kriitiliste energiataristuprojektide puhul vähenenud rikkerisk ja pikem teenindustsükkel kõrgeima ostuhinna, pakkudes kõrge riskiga torujuhtmesüsteemidele paremat kogu-elutsükli-majanduslikku tulu.
Kui seina-paksus jõuab raske-seinani, kaob SSAW-i kulueelis ja LSAW muutub konkurentsivõimelisemaks.
6. Tüüpilised rakendusstsenaariumid
6.1 SSAW terastoru tüüpilised rakendused
Suure-läbimõõduga munitsipaalveevarustus, toorvee-suunamine, reovee ärajuhtimine ja niisutustorustikud keskmise-madala töörõhuga.
Terasest toruvaiad sadamakaidele, sildadele, vundamentide ehitus, maa-alused manteltorud.
Konstruktsioonisambad suurte-terasest-konstruktsioonidega hoonetele.
Keskmise-madala rõhuga-nafta-gaasi kogumise torujuhtmed kaugetes, hõredalt{3}}asustatud mitte-kriitilistes tsoonides.
Elektrijaamade tsirkulatsiooniveetorustik, kaevanduste ventilatsioon ja korrosioonivastase töötlusega-sabaveotorud.
6.2 LSAW terastoru tüüpilised rakendused
Pikad-kõrgsurve-nafta ja gaasi magistraaltorustikud, eriti tihedalt-asustatud linnapiirkondi, seismilisi vööndeid ja külmapiirkondi läbivad lõigud.
Ava-kaldaplatvormi torustik, merealuste-torujuhtmete segmendid, tõusutoru abikonstruktsioonid vastavalt DNV spetsifikatsioonidele.
Kõrgsurve{0}}linna gaasi ülekandevõrk ja naftakeemiaprotsessi torustik.
Kriitilised konstruktsioonikomponendid, mis kannavad suurt tsüklilist koormust ja nõuavad silmapaistvat vastupidavust madalal{0}}temperatuuril.
Projektid, millel on ranged nõuded mõõtmete täpsuse ja põkkkeevituse{0}}jõudluse osas.
7. Insenerivaliku juhend
Torutüübi mõistlikuks valimiseks peavad projekti insenerid tasakaalustama töörõhku, trassi tsooni riskiklassifikatsiooni, töötemperatuuri, keskmist söövitust, välis{0}}läbimõõtu ja seina-paksuse parameetreid, ehitustingimusi ja kogu-eelarve piiranguid.
Valige SSAW, kui: projekt nõuab eriti-suure-läbimõõduga toru, töörõhk on keskmise-madala tasemega, marsruut paikneb madala-riskipiirkonnas ja kulude-kontroll on peamine prioriteet. Vahepeal tuleb läbi viia täielik hüdrostaatiline testimine ja täielik -vahemik NDT, korrosioonivastased ja katoodkaitsesüsteemid peavad olema hästi-konstrueeritud, et leevendada jääk-stressiga-seotud korrosiooniriski.
Valige LSAW, kui: torujuhe transpordib kõrgrõhu{0}}vedelikku, trass läbib kõrge-riski elanikkonna-kontsentreeritud tsoone, teeninduskeskkonnas on madal temperatuur, tsükliline koormus või söövitav keskkond, seina-paksus on paks ja nõutav on kõrge-ohutusliides. Kuigi esialgsed hankekulud suurenevad, vähendab LSAW pikaajalist-operatsiooniriski ja võimalikke õnnetusjuhtumeid.
On vale lihtsalt hinnata ühte torutüüpi teisest absoluutselt paremaks. Nii SSAW kui ka LSAW on küpsed vee all keevitatud-kaar-torutooted. Kvaliteet ei sõltu ainult vormimistehnoloogiast, vaid ka toor-materjali kvaliteedist, tootmisjuhtimise tasemest, keevitusprotseduuride kvalifikatsioonist ja rangest mittepurustavast kontrollist. Kvalifitseerimata tootmine tekitab varjatud ohte olenemata SSAW või LSAW tüübist.
SSAW ja LSAW on kaks olulist suure{0}}läbimõõduga sukeldatud-kaarkeevitatud torulahendust. Nende põhierinevused tulenevad toor-materjali valikust ja vormimis-keevitusmehhanismist, mis kajastuvad veelgi jääk-pinge jaotuses, mõõtmete tolerantsis, keevisõmbluse -omadustes, seina-paksuses, kulustruktuuris ja kohaldatavates tehnilistes piirides.
SSAW särab ökonoomsetes eriti{0}}suure-läbimõõduga ja keskmise rõhuga{2}}projektides.
LSAW pakub kõrge{0}}surve ja-riskiga kriitilise infrastruktuuri jaoks suuremat ohutusvaru.
Nende erinevuste täielik mõistmine aitab tehnilistel töötajatel teha ratsionaalseid torude{0}}spetsifikatsiooniotsuseid, tagades torujuhtme ohutuse ja mõistliku projekti-kulude kontrolli.


